 东方炉衬
耐火浇注料烘烤是投入使用前至关重要的工序,烘烤制度设计是否科学,直接决定坯体烘烤质量,深刻影响浇注料后续使用性能、现场施工节奏与企业经济效益。长期以来,行业内传统烘烤方案大多简化管控逻辑,重点只盯住 100~150℃、250~350℃两个温度节点,分别对应自由水脱除与结晶水脱除。但生产实践表明,仅依靠这两个节点制定的烘烤曲线,经常出现坯体起皮剥落,严重时直接发生爆裂事故,给现场施工带来安全隐患,也造成材料浪费与工期延误。
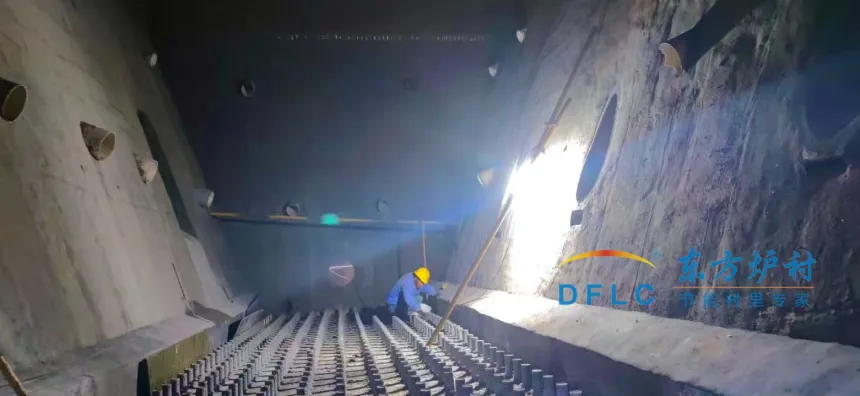
浇注料烘烤阶段发生爆裂,核心诱因可以归纳为两大类:一是升温过程内部积聚形成的蒸汽压力,二是不均匀升温产生温度梯度,进而诱发的内部热应力,二者既可以单独作用,也会相互叠加,共同造成浇注料结构破坏。
一、蒸汽压力诱发爆裂的作用机理
自由水、结合水在受热后持续汽化,是蒸汽压力产生的源头。浇注料坯体透气性有限,若升温速度过快,水汽生成速率远超向外逸散排出的速率,高压蒸汽在坯体内部不断富集;当蒸汽压力超过浇注料本体极限强度时,就会发生机械破坏,轻则表层掉块剥落,重则出现粉碎性炸裂。
值得注意的是,浇注料内部蒸汽压力变化,不能单纯依靠水与蒸汽常规温压关系去解释。结合现有研究成果,其压力增长机制有自身特点:
- 饱和水蒸气阻隔墙效应:烘烤过程中,浇注料内部会形成饱和水汽阻隔层。水汽受到饱和层阻挡,难以向坯体低温内侧迁移,只能停留在已经受热的加热层内持续被加热。水汽受热后体积可膨胀上千倍,在坯体密闭孔隙中快速积蓄高压,是蒸汽压力超标的关键原因。
- 蒸汽爆裂的主要影响因素:包含坯体内蒸汽压力峰值大小、水汽排出通道与排出效率、浇注料常温及中温坯体强度、内部孔隙结构、整体透气度等。透气差、结构致密的浇注料,更易出现水汽憋压,爆裂风险更高。
二、热应力诱发爆裂的作用机理
耐火浇注料属于多相复合的非均质体系,骨料、基质、结合相热膨胀性能各不相同。烘烤升温时,坯体表面升温快、内部升温慢,形成明显温度梯度,在骨料颗粒周边产生双向或者三向热应力。温度梯度越大,热应力水平越高,优先在基质、界面等薄弱位置萌生微裂纹。
随着温度继续上升,微裂纹不断扩展;当拉应力超过浇注料抗拉强度,或是和孔隙蒸汽压力协同叠加之后,就会引发裂纹贯通,出现剥落、开裂乃至整体爆裂。
目前直接测试烘烤过程坯体内部热应力难度较大,相关研究多依托有限元数值仿真手段。通过仿真可以模拟耐火制品烘烤阶段温度场、热应力场分布,解析热冲击工况下热应力的传递方式,建立应力评价体系,用来评估材料抗热震能力。已有仿真研究证实,通过实测温度梯度代入模型计算热应力,降低升温速率,能够显著削减热应力水平,抑制剥落、断裂问题;针对陶瓷质耐火材料残余热应力的模拟结果同样显示,裂纹往往从坯体中心区域起始扩展,在瞬时热应力与残余应力叠加作用下,最终造成坯体完全开裂。
三、机理研究对烘烤制度制定的指导意义
厘清蒸汽压力、热应力双重爆裂机理,能够从根源上认清浇注料烘烤损坏的本质,为提升浇注料抗爆裂性能提供明确改进方向。
在现场生产、烘炉实操中,不能再简单依靠两个温度节点管控升温。要结合两种破坏机理,同步兼顾水汽排出节奏与热应力释放,制定适配材料品类、结构厚度、结合体系的烘烤制度。根据烘烤全程浇注料的物性演变规律,分段设定升温速率、恒温保温时长、降温节奏,给水汽充足的逸散时间,同时弱化坯体内部温度梯度,避免应力集中。
一套科学的烘烤方案,可以从源头规避浇注料开裂、剥落、爆裂等烘烤缺陷,保障浇注料烧结后的结构完整性,稳定高温使用性能,减少返工与材料损耗,降低施工风险,最终实现耐火工程使用寿命提升、企业综合经济效益增长。后续烘烤制度的优化,也应当持续以损坏机理为基础,结合现场工况动态调整,实现烘烤工序标准化、可控化。